Caso de estudio de torno CNC para racores de latón y acero en Venezuela
Antecedentes del cliente y requisitos de mecanizado
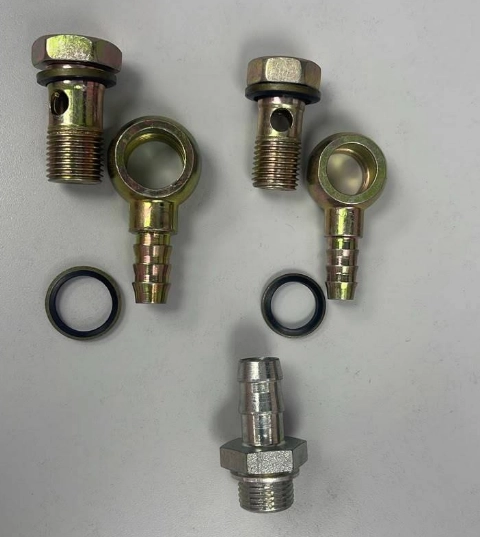
Un cliente de Venezuela que opera un taller de mecanizado independiente necesitaba una solución CNC para fabricar racores de latón y acero. El cliente planeaba mecanizar barras de hasta 30 mm de diámetro y necesitaba una configuración de máquina adecuada para las piezas mostradas en los planos proporcionados.
Para un pequeño taller de mecanizado, elegir el equipo implica algo más que seleccionar una máquina con capacidad suficiente. La configuración debe adaptarse a la geometría de las piezas, los materiales, las operaciones requeridas, el espacio disponible y el volumen de producción previsto. También debe facilitar la gestión de diferentes trabajos sin generar una complejidad innecesaria en la preparación.
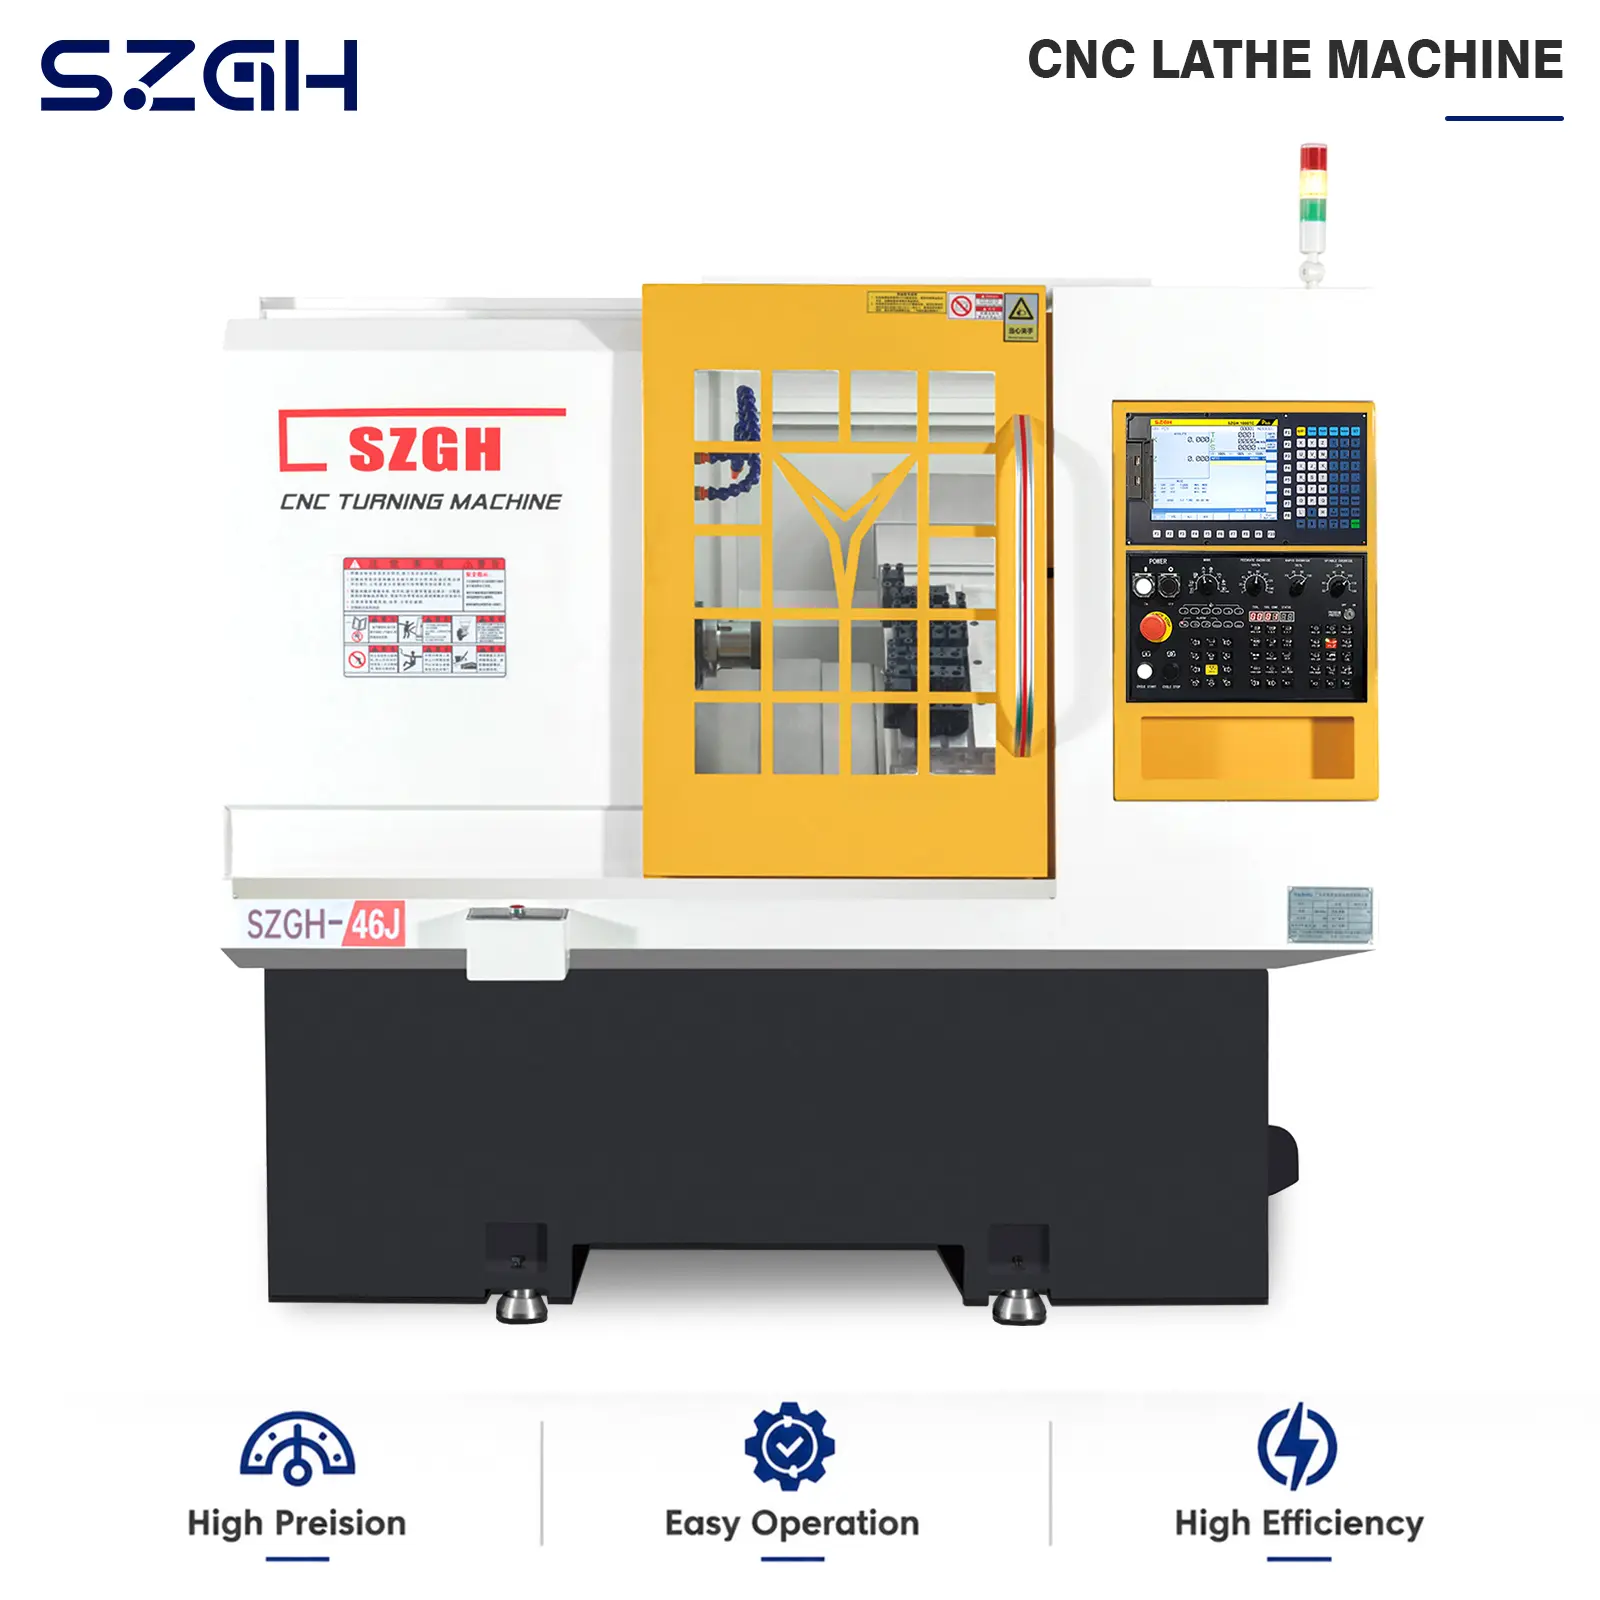
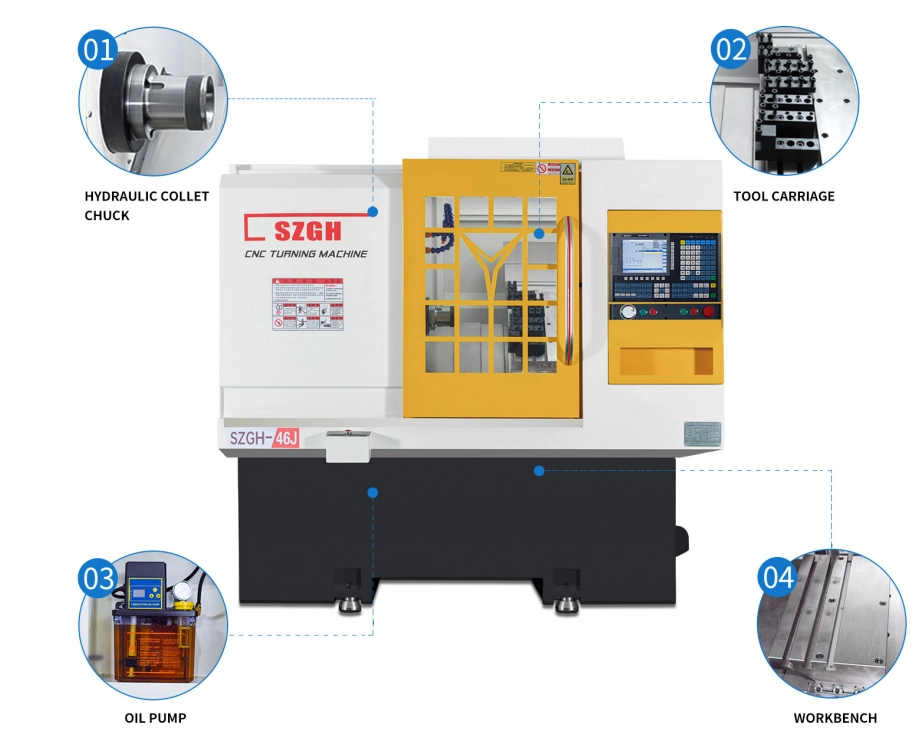
Tras revisar los planos del cliente y confirmar los requisitos de configuración, SZGH propuso el torno CNC SZGH-46J con un husillo de 5,5 kW, una torreta de 8 estaciones, dos cabezales motorizados laterales y un alimentador de barras en baño de aceite.
Este caso analiza cómo la configuración propuesta responde a las necesidades de mecanizado de barras del cliente y qué aspectos técnicos deben verificarse antes de iniciar la producción.
Requisitos de mecanizado de racores de latón y acero
Los racores de latón y acero se utilizan en una amplia variedad de conjuntos mecánicos e industriales. Según su diseño, pueden requerir operaciones de torneado exterior, refrentado, taladrado, roscado, ranurado u otros procesos de mecanizado.
Aunque los componentes de latón y acero pueden tener formas similares, no necesariamente requieren las mismas condiciones de corte. La selección de herramientas, la velocidad de corte, el avance, la gestión de virutas y los requisitos de acabado superficial deben evaluarse por separado para cada material.
Los principales requisitos de la aplicación del cliente venezolano son los siguientes:
Material de las piezas: latón y acero.
Diámetro máximo de las barras: 30 mm.
Entorno de producción: taller de mecanizado independiente.
Configuración de herramientas: torreta de 8 estaciones.
Capacidad adicional de mecanizado: dos cabezales motorizados laterales, según las operaciones indicadas en los planos.
Alimentación del material: alimentador de barras en baño de aceite para el proceso de mecanizado previsto.
Los planos del cliente son fundamentales para confirmar la selección final. Permiten determinar si cada racor requiere únicamente torneado o si también necesita operaciones adicionales que puedan realizarse con los cabezales motorizados laterales. Asimismo, definen los espacios libres necesarios para las herramientas, las dimensiones de las características mecanizadas, las tolerancias y la secuencia de operaciones.
Por qué se seleccionó el SZGH-46J
El SZGH-46J es un torno CNC diseñado para el mecanizado de barras y otras aplicaciones de torneado. La información de producto publicada por SZGH indica un diámetro máximo de barra de 45 mm y contempla una configuración de husillo de 5,5 kW. Estas especificaciones sirven como referencia para evaluar la máquina frente al requisito del cliente de mecanizar barras de hasta 30 mm.
La configuración propuesta se definió teniendo en cuenta los planos del cliente, no únicamente el diámetro de las barras. Cada componente de la máquina cumple una función específica dentro del proceso previsto.
1. Husillo de 5,5 kW para operaciones de torneado
La configuración con husillo de 5,5 kW proporciona la potencia especificada para la máquina propuesta. Su idoneidad depende de las condiciones reales de corte, el material, la geometría de la herramienta y la cantidad de material que debe retirarse en cada operación.
El mecanizado de racores de latón y acero puede generar cargas de corte diferentes. Por ello, es necesario establecer herramientas y parámetros adecuados para cada material. El equipo técnico debe verificar que la configuración del husillo satisface los requisitos de la operación más exigente indicada en los planos.
2. Torreta de 8 estaciones para organizar las herramientas
La torreta de 8 estaciones permite distribuir las herramientas necesarias para el proceso de mecanizado. Según el diseño de las piezas, las herramientas seleccionadas pueden utilizarse para operaciones como torneado, refrentado, ranurado y roscado.
Disponer de varias posiciones para herramientas puede reducir la necesidad de cambiarlas manualmente entre operaciones. Sin embargo, el beneficio real depende del número de herramientas requeridas, de su compatibilidad con la torreta y de que exista suficiente espacio libre para trabajar.
Para un taller pequeño que puede fabricar diferentes diseños de racores, esta configuración también ofrece flexibilidad al preparar distintos programas de mecanizado.
3. Dos cabezales motorizados laterales para operaciones adicionales
La configuración propuesta incluye dos cabezales motorizados laterales. Su finalidad es permitir operaciones de mecanizado adicionales cuando los planos de las piezas lo requieran.
Según la configuración confirmada y la disposición de las herramientas, las unidades motorizadas pueden utilizarse para operaciones como taladrado transversal u otros trabajos de mecanizado lateral. Las capacidades exactas deben comprobarse con las especificaciones de los cabezales y la geometría de cada racor.
La cuestión principal es determinar si estas operaciones pueden integrarse eficazmente en el proceso de torneado. Si los planos solo requieren torneado convencional, los cabezales laterales pueden no ser necesarios para todas las piezas. Si existen características laterales adicionales, pueden ayudar a reducir la necesidad de realizar operaciones separadas.
4. Alimentador de barras en baño de aceite para el mecanizado de barras
El cliente prevé trabajar con barras de hasta 30 mm de diámetro. Por ello, se incluyó un alimentador de barras en baño de aceite en la configuración propuesta para facilitar la alimentación del material durante la producción.
El alimentador debe ser compatible con el rango real de diámetros, la longitud de las barras, la disposición del husillo y la configuración seleccionada de la máquina. También deben considerarse el material de las barras y las condiciones de funcionamiento previstas al confirmar las especificaciones del alimentador.
En un taller que fabrica lotes repetitivos, un sistema de alimentación adecuado puede reducir la necesidad de cargar barras manualmente con frecuencia. La mejora real de productividad depende de la preparación del material, la longitud de las piezas, el tiempo de ciclo, los procedimientos de carga y el grado de intervención del operario.
Resumen de la configuración propuesta
Componente | Requisito confirmado | Función en la aplicación |
Torno CNC | SZGH-46J | Plataforma principal de torneado |
Potencia del husillo | 5,5 kW | Permite realizar las operaciones de torneado previstas |
Torreta | 8 estaciones | Organiza las herramientas para distintas operaciones |
Cabezales motorizados laterales | Dos | Permiten operaciones adicionales cuando son necesarias |
Barra de material | Diámetro máximo de 30 mm | Define el tamaño máximo indicado por el cliente |
Alimentador de barras | Tipo baño de aceite | Facilita la alimentación de barras durante la producción |
La tabla resume la configuración propuesta a partir de la información proporcionada. La compatibilidad final debe confirmarse con la oferta de la máquina, las especificaciones de los accesorios y los planos del cliente.
Aspectos técnicos que deben verificarse antes de la producción
Una configuración de máquina adecuada debe complementarse con un plan de mecanizado claro. Antes de iniciar la producción, el cliente y el equipo técnico deben confirmar varios aspectos.
Planos y tolerancias: revisar todas las dimensiones, las especificaciones de las roscas, los requisitos de acabado superficial y las tolerancias críticas. Estos datos determinan las herramientas, la secuencia de mecanizado y los métodos de inspección.
Materiales y herramientas: establecer parámetros de corte específicos para el latón y el acero. Confirmar los materiales de las herramientas, la geometría de las plaquitas, la sujeción de las piezas y los requisitos de evacuación de virutas para cada material.
Operaciones de los cabezales motorizados: identificar las características exactas que deben mecanizarse con los dos cabezales laterales. Verificar la compatibilidad de las herramientas, los espacios libres y la secuencia prevista de operaciones.
Compatibilidad del alimentador de barras: confirmar el rango de diámetros admitido, la longitud de las barras y los requisitos de conexión. El alimentador en baño de aceite seleccionado debe ser compatible con la máquina y con la instalación real de producción.
Requisitos del taller: comprobar el espacio disponible, la alimentación eléctrica, las condiciones de instalación, las competencias del operario y el acceso para el mantenimiento. Estos factores son especialmente importantes para un taller independiente que incorpora una nueva máquina CNC.
Se recomienda inspeccionar la primera pieza para verificar el programa de mecanizado y las dimensiones críticas antes de continuar con la producción por lotes. El tiempo de ciclo y la precisión alcanzable deben determinarse mediante una evaluación del proceso, no suponerse únicamente a partir del modelo de máquina.
Conclusión
El cliente venezolano necesitaba una solución CNC para fabricar racores de latón y acero a partir de barras de hasta 30 mm de diámetro. Tras revisar los planos proporcionados, SZGH propuso el torno CNC SZGH-46J con un husillo de 5,5 kW, una torreta de 8 estaciones, dos cabezales motorizados laterales y un alimentador de barras en baño de aceite.
Este caso demuestra por qué la selección de un torno CNC debe considerar todos los requisitos de las piezas, no solo el diámetro máximo de las barras. La torreta permite organizar las herramientas, los cabezales motorizados laterales responden a las necesidades de mecanizado adicional cuando corresponde y el alimentador está destinado a facilitar el proceso de alimentación de barras.
Para los talleres de mecanizado independientes, la configuración más adecuada es aquella que se ajusta a los planos, los materiales, las herramientas y los planes de producción reales. Confirmar estos aspectos antes de la instalación ayuda a establecer una base práctica para mecanizar racores de latón y acero.
Obtenga más información sobre el torno CNC SZGH-46J o póngase en contacto con SZGH para consultar sus planos y requisitos de configuración.
Preguntas frecuentes
1.¿Puede el SZGH-46J mecanizar barras de 30 mm de diámetro?
La información de producto publicada por SZGH indica un diámetro máximo de barra de 45 mm para el SZGH-46J. El requisito del cliente de trabajar con barras de 30 mm está dentro de esa capacidad publicada, aunque debe confirmarse la configuración completa.
2.¿Puede un torno CNC mecanizar racores tanto de latón como de acero?
Sí. Un torno CNC puede mecanizar ambos materiales cuando las herramientas, los parámetros de corte y la sujeción son adecuados para cada material y diseño de pieza.
3.¿Para qué sirve una torreta de 8 estaciones?
Una torreta de 8 estaciones ofrece varias posiciones para herramientas utilizadas en operaciones como torneado, refrentado, ranurado y roscado. Las operaciones reales dependen de las herramientas seleccionadas y de los planos del cliente.
4.¿Por qué incluir un alimentador de barras en una configuración de torno CNC?
Un alimentador suministra barras a la máquina y puede reducir las cargas manuales repetitivas durante determinadas series de producción. Su compatibilidad y sus beneficios dependen de las dimensiones de las barras, la longitud de las piezas, la configuración de la máquina y el volumen de producción.