Caso de estudio de fresado CNC de placas de acero ASTM A36 en Chile
Introducción
Seleccionar la fresadora CNC adecuada es fundamental para los fabricantes que producen componentes de acero personalizados con geometrías internas complejas. Cuando una pieza combina dimensiones exteriores específicas con características internas no circulares, la selección de la máquina debe tener en cuenta el material, los requisitos de mecanizado, el posicionamiento de la pieza y las necesidades de producción.
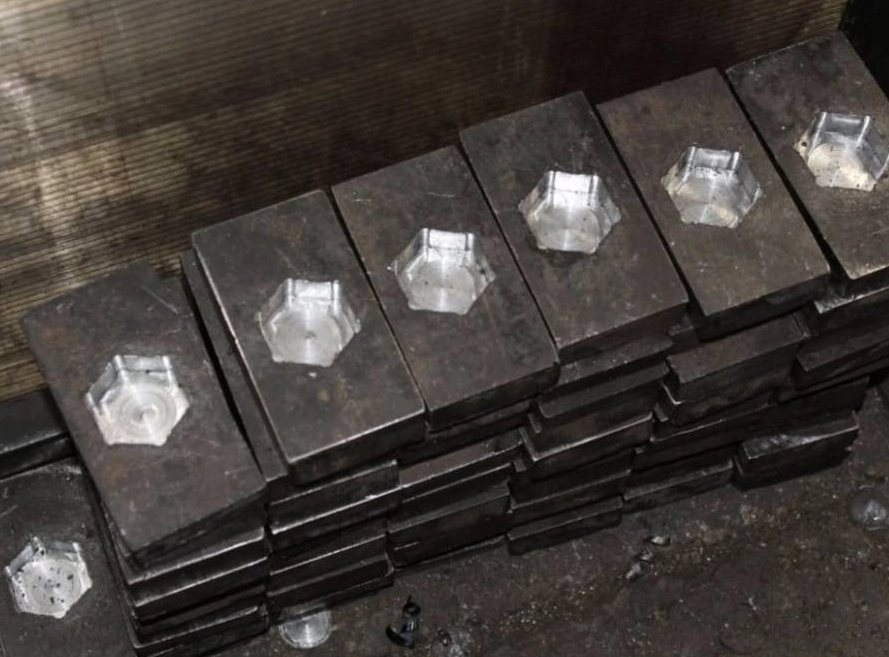
Un cliente de Chile se puso en contacto con SZGH para encontrar una solución de fresado CNC destinada a fabricar placas rectangulares de acero con orificios hexagonales internos. La pieza principal tiene unas dimensiones de 120 × 65 × 25 mm e incorpora un orificio hexagonal interno de 39 mm. El cliente también fabrica placas rectangulares con orificios hexagonales internos más pequeños, cuyo tamaño mínimo especificado llega a 24 mm.
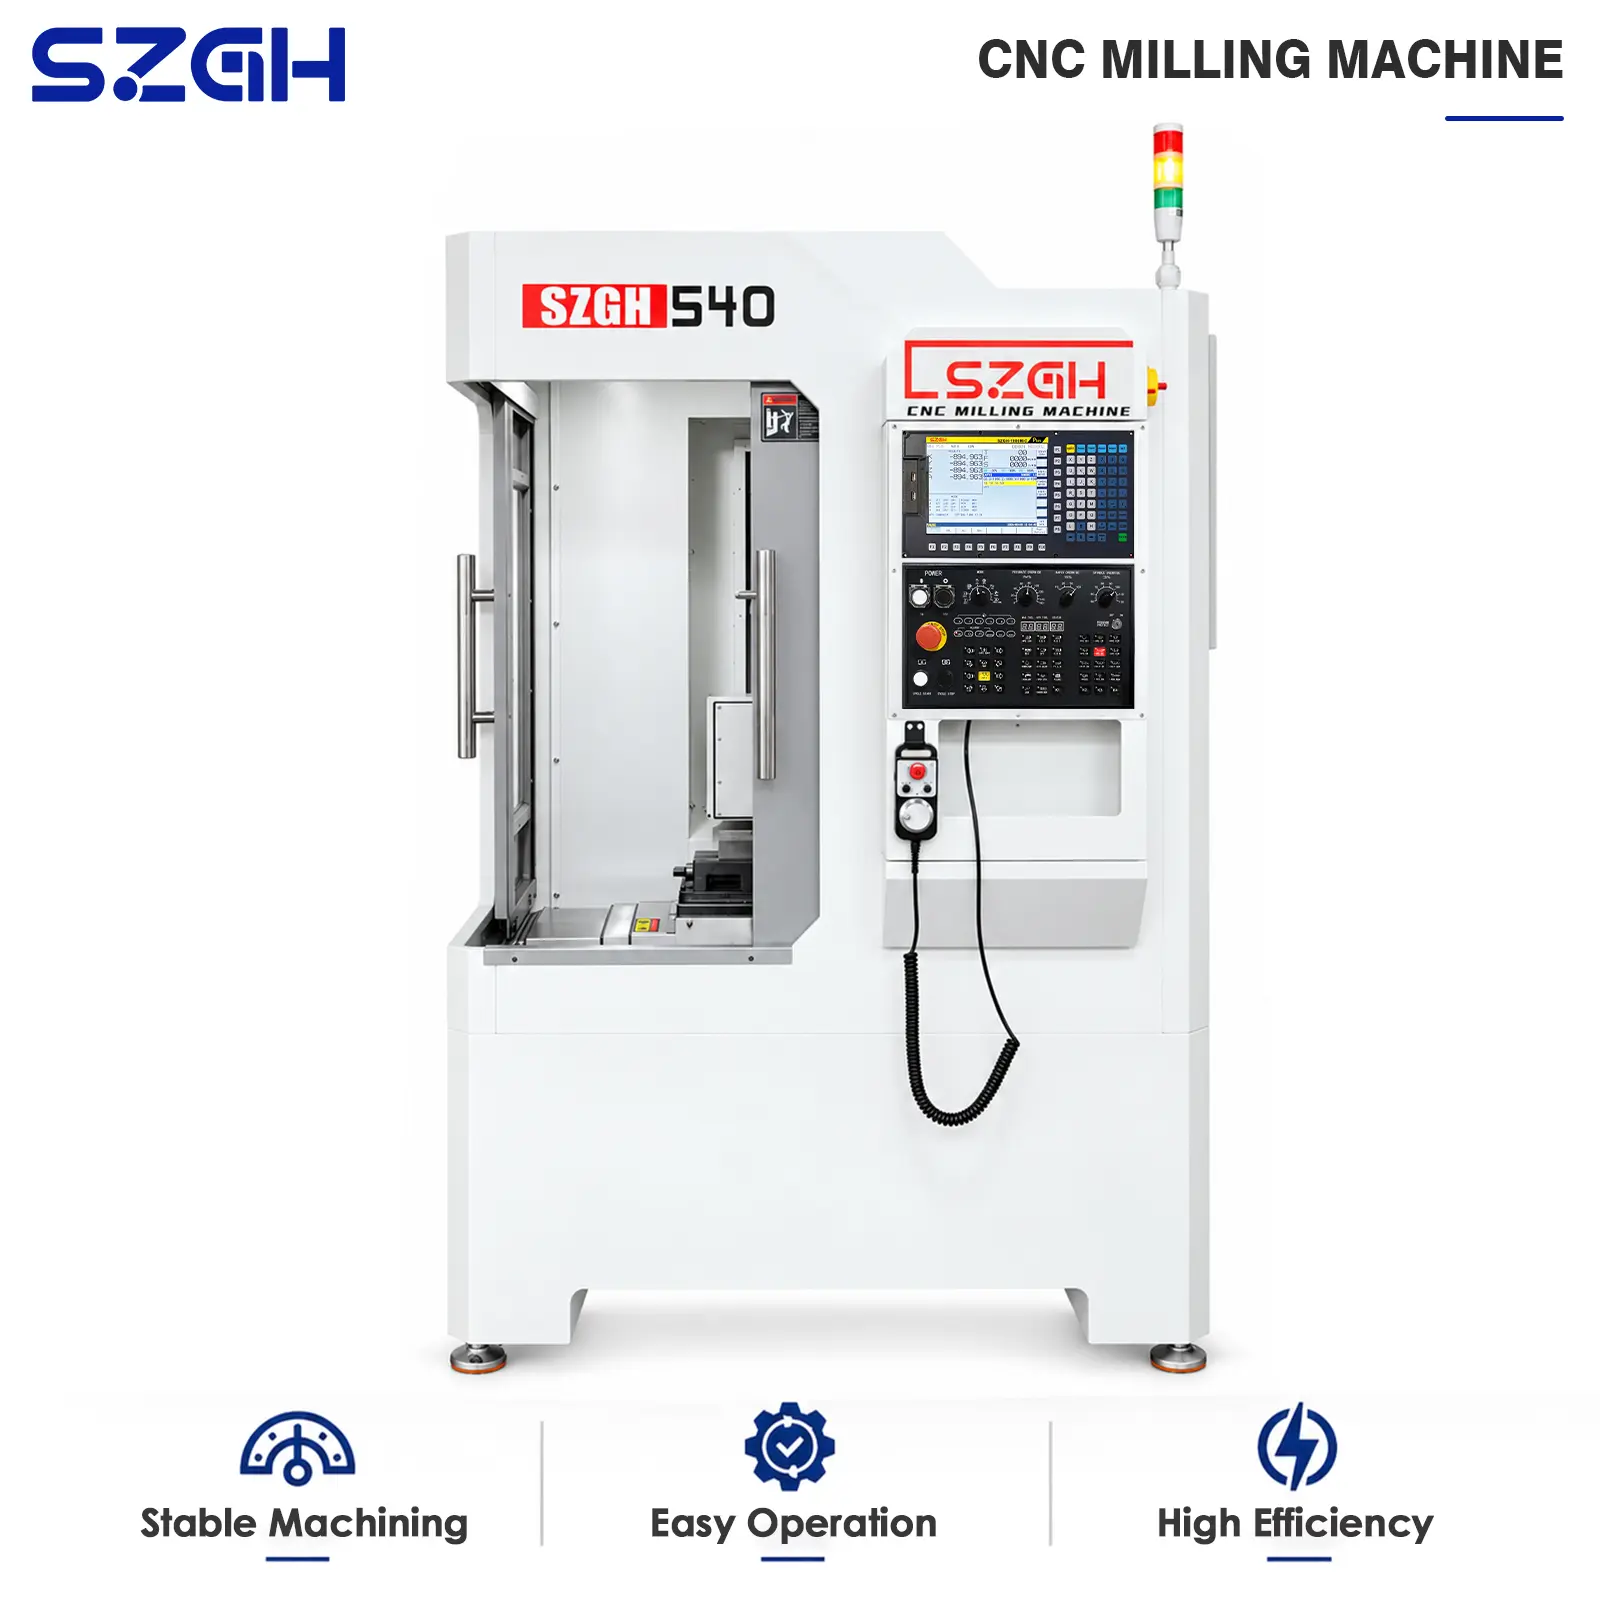
Después de revisar los planos del cliente y analizar los requisitos de mecanizado, SZGH confirmó la configuración exacta de la fresadora CNC SZGH-540A con una potencia de 3 kW para esta aplicación.
Este caso de estudio explica los requisitos del cliente, las consideraciones técnicas que determinaron la configuración de la máquina y los factores prácticos que deben tenerse en cuenta al mecanizar placas de acero ASTM A36 con características hexagonales internas.
Antecedentes del cliente y requisitos de mecanizado
El cliente chileno fabrica componentes metálicos para sus propios clientes. Esta aplicación implica el mecanizado de placas rectangulares de acero que requieren orificios hexagonales internos de diferentes tamaños.
Los principales requisitos confirmados de la aplicación se resumen a continuación.
Parámetro | Requisito del cliente |
Material de la pieza | Acero ASTM A36 |
Dimensiones de la pieza principal | 120 × 65 × 25 mm |
Mayor tamaño especificado del orificio hexagonal interno | 39 mm |
Tamaños de los orificios hexagonales internos más pequeños | Hasta 24 mm |
Fresadora CNC | SZGH-540A |
Configuración confirmada | 3 kW |
Estos requisitos constituyen la base para seleccionar la configuración de la máquina. Las dimensiones de la pieza determinan el espacio necesario para su posicionamiento y sujeción, mientras que la geometría hexagonal interna influye en la selección de la herramienta de corte, la trayectoria de mecanizado y la secuencia de las operaciones.
Los planos completos de las piezas siguen siendo la referencia principal para determinar las dimensiones exactas de las características geométricas, sus profundidades, las tolerancias de posición y los requisitos de acabado superficial.
Consideraciones para el mecanizado del acero ASTM A36
El ASTM A36 es un acero al carbono estructural ampliamente utilizado en la fabricación industrial y en trabajos generales de mecanizado de metales. Para mecanizar este material, se necesitan herramientas de corte adecuadas, una sujeción estable de la pieza y parámetros de corte adaptados a la cantidad de material que se debe eliminar y a la geometría final requerida.
En la producción por lotes de placas de acero, el objetivo es mantener unas dimensiones uniformes y controlar el desgaste de las herramientas, el tiempo de mecanizado y los costes de producción.
Hay tres factores especialmente relevantes para esta aplicación.
Material y condiciones de corte
Las herramientas de corte deben ser adecuadas para el mecanizado del acero. La geometría de la fresa, la velocidad de corte, el avance y la profundidad de corte deben seleccionarse en función de las condiciones del material y de la geometría de las características que se van a mecanizar.
La configuración confirmada de 3 kW establece la especificación de potencia acordada para este proyecto. No obstante, los parámetros de corte reales deben ajustarse a las herramientas seleccionadas y a las operaciones de mecanizado previstas.
Estabilidad de la pieza de trabajo
La placa rectangular de acero debe sujetarse firmemente durante el mecanizado. El dispositivo de fijación debe resistir las fuerzas de corte y, al mismo tiempo, permitir que la herramienta acceda a los orificios hexagonales internos.
En la producción repetitiva, un sistema uniforme de posicionamiento y sujeción puede simplificar la preparación de la máquina y reducir las variaciones provocadas por el posicionamiento manual.
Consistencia dimensional
Los orificios hexagonales internos deben mecanizarse de acuerdo con las dimensiones y los requisitos de posición indicados en los planos del cliente.
El programa CNC, el sistema de fijación, el estado de las herramientas de corte y el rendimiento de la máquina influyen en el resultado final. Por ello, los criterios de inspección deben establecerse antes de iniciar la producción por lotes.
Solución de fresado CNC SZGH-540A de 3 kW confirmada
Después de revisar los planos del cliente y analizar los requisitos de la aplicación, SZGH confirmó la fresadora CNC SZGH-540A con una configuración de 3 kW para este proyecto.
La configuración confirmada se basa en las características reales de las piezas del cliente, en lugar de formular una recomendación general basada únicamente en las dimensiones de las placas. Este enfoque específico permite adaptar la selección de la máquina al material, a la geometría de las características internas y al proceso de mecanizado previsto.
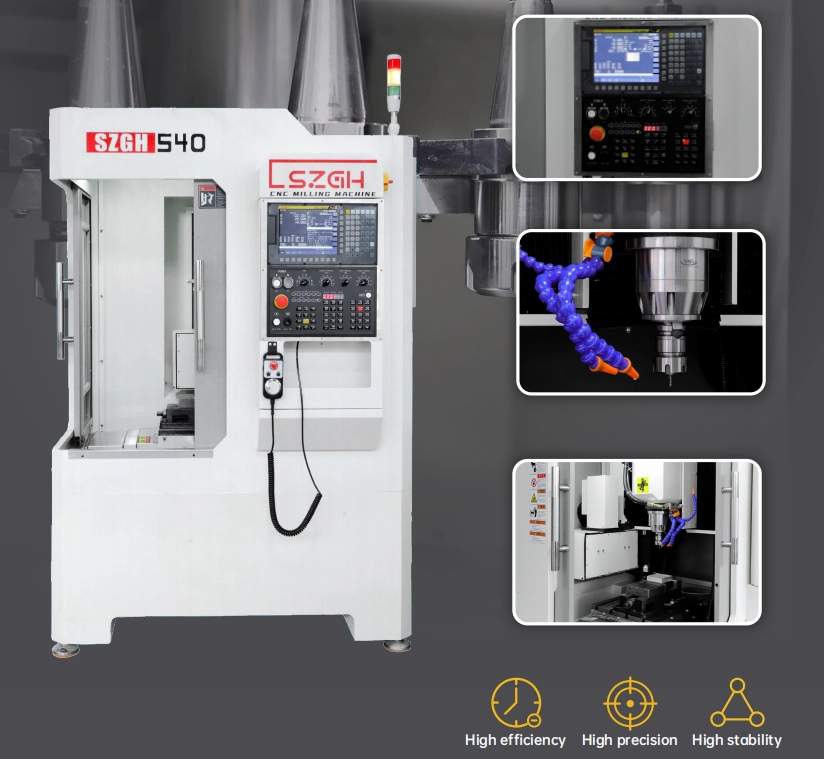
La página del producto fresadora CNC SZGH-540 ofrece información de referencia sobre la plataforma SZGH-540. Sin embargo, las especificaciones publicadas para otros modelos o configuraciones no deben utilizarse como sustituto de las especificaciones confirmadas para la SZGH-540A de 3 kW.
La configuración seleccionada establece las especificaciones de la máquina para esta aplicación. Las herramientas de corte, los dispositivos de sujeción, la programación CNC y los procedimientos de inspección deben coordinarse con los planos detallados del cliente para garantizar que el proceso de producción responda a los requisitos previstos.
Si en el futuro se necesita mecanizar piezas con características situadas en diferentes posiciones angulares, también se puede considerar una solución con eje rotativo. SZGH ofrece información sobre las configuraciones de fresado CNC de cuatro y cinco ejes para las plataformas SZGH-540 y SZGH-650.
Los ejes adicionales deben seleccionarse en función de la geometría real de las piezas y de los requisitos del proceso, en lugar de incorporarse sin una ventaja productiva claramente definida.
Preguntas frecuentes
1. ¿Se puede mecanizar acero ASTM A36 con una fresadora CNC?
Sí. El acero ASTM A36 se puede mecanizar mediante fresado CNC siempre que la configuración de la máquina, las herramientas, el sistema de sujeción y los parámetros de corte sean adecuados para la aplicación.
2. ¿Se pueden mecanizar orificios hexagonales internos mediante fresado CNC?
Sí. El fresado CNC permite producir perfiles hexagonales internos utilizando una estrategia de mecanizado adecuada. El método depende de las dimensiones y la profundidad de la característica, la geometría de las esquinas, el acceso de la herramienta y las tolerancias requeridas.
3. ¿Qué fresadora CNC confirmó SZGH para el cliente chileno?
SZGH confirmó la fresadora CNC SZGH-540A con una configuración de 3 kW, basándose en los planos y los requisitos de mecanizado del cliente.
4. ¿Cuáles son los principales requisitos para mecanizar placas rectangulares de acero con orificios hexagonales internos?
Los principales factores incluyen el grado del material, las dimensiones de la pieza, los tamaños de los orificios hexagonales, la profundidad de mecanizado, el acceso de la herramienta, el sistema de sujeción y las tolerancias dimensionales. Estos factores determinan la estrategia de mecanizado y los requisitos de inspección.
5. ¿Qué información deben proporcionar los fabricantes al solicitar una solución de fresado CNC?
Los fabricantes deben proporcionar los planos completos de las piezas, las especificaciones del material, las dimensiones de las piezas, la geometría de las características, los requisitos de tolerancia, las expectativas de acabado superficial y el volumen de producción previsto.
Esta información permite al equipo de ingeniería evaluar la aplicación y confirmar una configuración adecuada del equipo.
Conclusión
Este caso de un cliente chileno demuestra la importancia de seleccionar una fresadora CNC basándose en los planos reales de las piezas y en los requisitos específicos de fabricación.
El cliente fabrica placas rectangulares de acero ASTM A36 de 120 × 65 × 25 mm, con orificios hexagonales internos de 39 mm y tamaños más pequeños de hasta 24 mm. Después de revisar los planos y los requisitos de mecanizado, SZGH confirmó la fresadora CNC SZGH-540A con una configuración de 3 kW para esta aplicación.
Al adaptar la configuración del equipo a las necesidades específicas del cliente, SZGH ofrece un enfoque orientado a la aplicación para seleccionar máquinas CNC destinadas a la fabricación de componentes de acero personalizados.
¿Busca una solución de fresado CNC para sus componentes de acero?
Póngase en contacto con el equipo técnico de SZGH y facilite los planos de sus piezas y los requisitos de producción para analizar una solución adecuada para su aplicación.
También puede consultar la gama de fresadoras CNC de SZGH para conocer las opciones de equipos disponibles.